Si estás buscando optimizar tu planta alimentaria, reducir costes, aumentar la productividad y garantizar el cumplimiento de normativas, este artículo es para ti. La automatización en el sector de la alimentación no solo es una tendencia: se ha convertido en una necesidad estratégica.
Empresas de toda España están transformando sus líneas de producción mediante tecnologías como PLCs, SCADA, robótica industrial y sensores inteligentes, logrando procesos más eficientes, seguros y trazables. Aquí descubrirás por qué automatizar tu planta es clave para seguir siendo competitivo y cómo un aliado como Bama puede ayudarte a conseguirlo.
¿Qué es la automatización de procesos en la industria alimentaria?
Automatizar procesos significa integrar maquinaria especializada y software de control para ejecutar tareas de forma continua y precisa, minimizando la intervención humana. En el sector alimentario, esto abarca desde la recepción de materias primas hasta el embalaje final del producto.
Entre las tecnologías más utilizadas se encuentran:
- Controladores Lógicos Programables (PLCs)
- Sistemas de Supervisión y Adquisición de Datos (SCADA)
- Robots industriales para tareas repetitivas o pesadas
- Sensores inteligentes que permiten un control en tiempo real de variables críticas como temperatura, peso o humedad
Estas soluciones permiten mantener la calidad del producto, garantizar la higiene, optimizar los recursos y reducir los errores humanos.
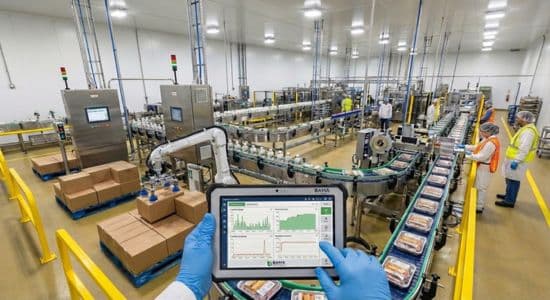
Beneficios clave de automatizar una planta alimentaria
Automatizar una planta alimentaria va mucho más allá de incorporar tecnología: es una decisión estratégica que impacta directamente en la seguridad, la eficiencia y la rentabilidad del negocio. A continuación, exploramos los beneficios más relevantes para cualquier empresa del sector que quiera mantenerse competitiva.
Seguridad alimentaria e higiene
Al minimizar el contacto manual, se reducen los riesgos de contaminación cruzada. Los sistemas automáticos controlan rigurosamente las condiciones sanitarias y los parámetros críticos, cumpliendo las normativas más exigentes.
Incremento de eficiencia y productividad
Las líneas automatizadas operan 24/7, eliminando cuellos de botella y aumentando el volumen de producción sin comprometer la calidad.
Reducción de costes operativos
La automatización en las lineas de producción disminuye los costes laborales, optimiza el uso de materias primas y reduce el consumo energético, mejorando los márgenes.
Mejora de la trazabilidad y el cumplimiento normativo
Cada lote puede ser registrado digitalmente en tiempo real, lo que facilita auditorías y garantiza el cumplimiento de estándares internacionales.
Sostenibilidad y optimización de recursos
Los sistemas automatizados permiten un uso más eficiente de los recursos naturales y reducen los residuos, apoyando modelos de producción sostenibles.
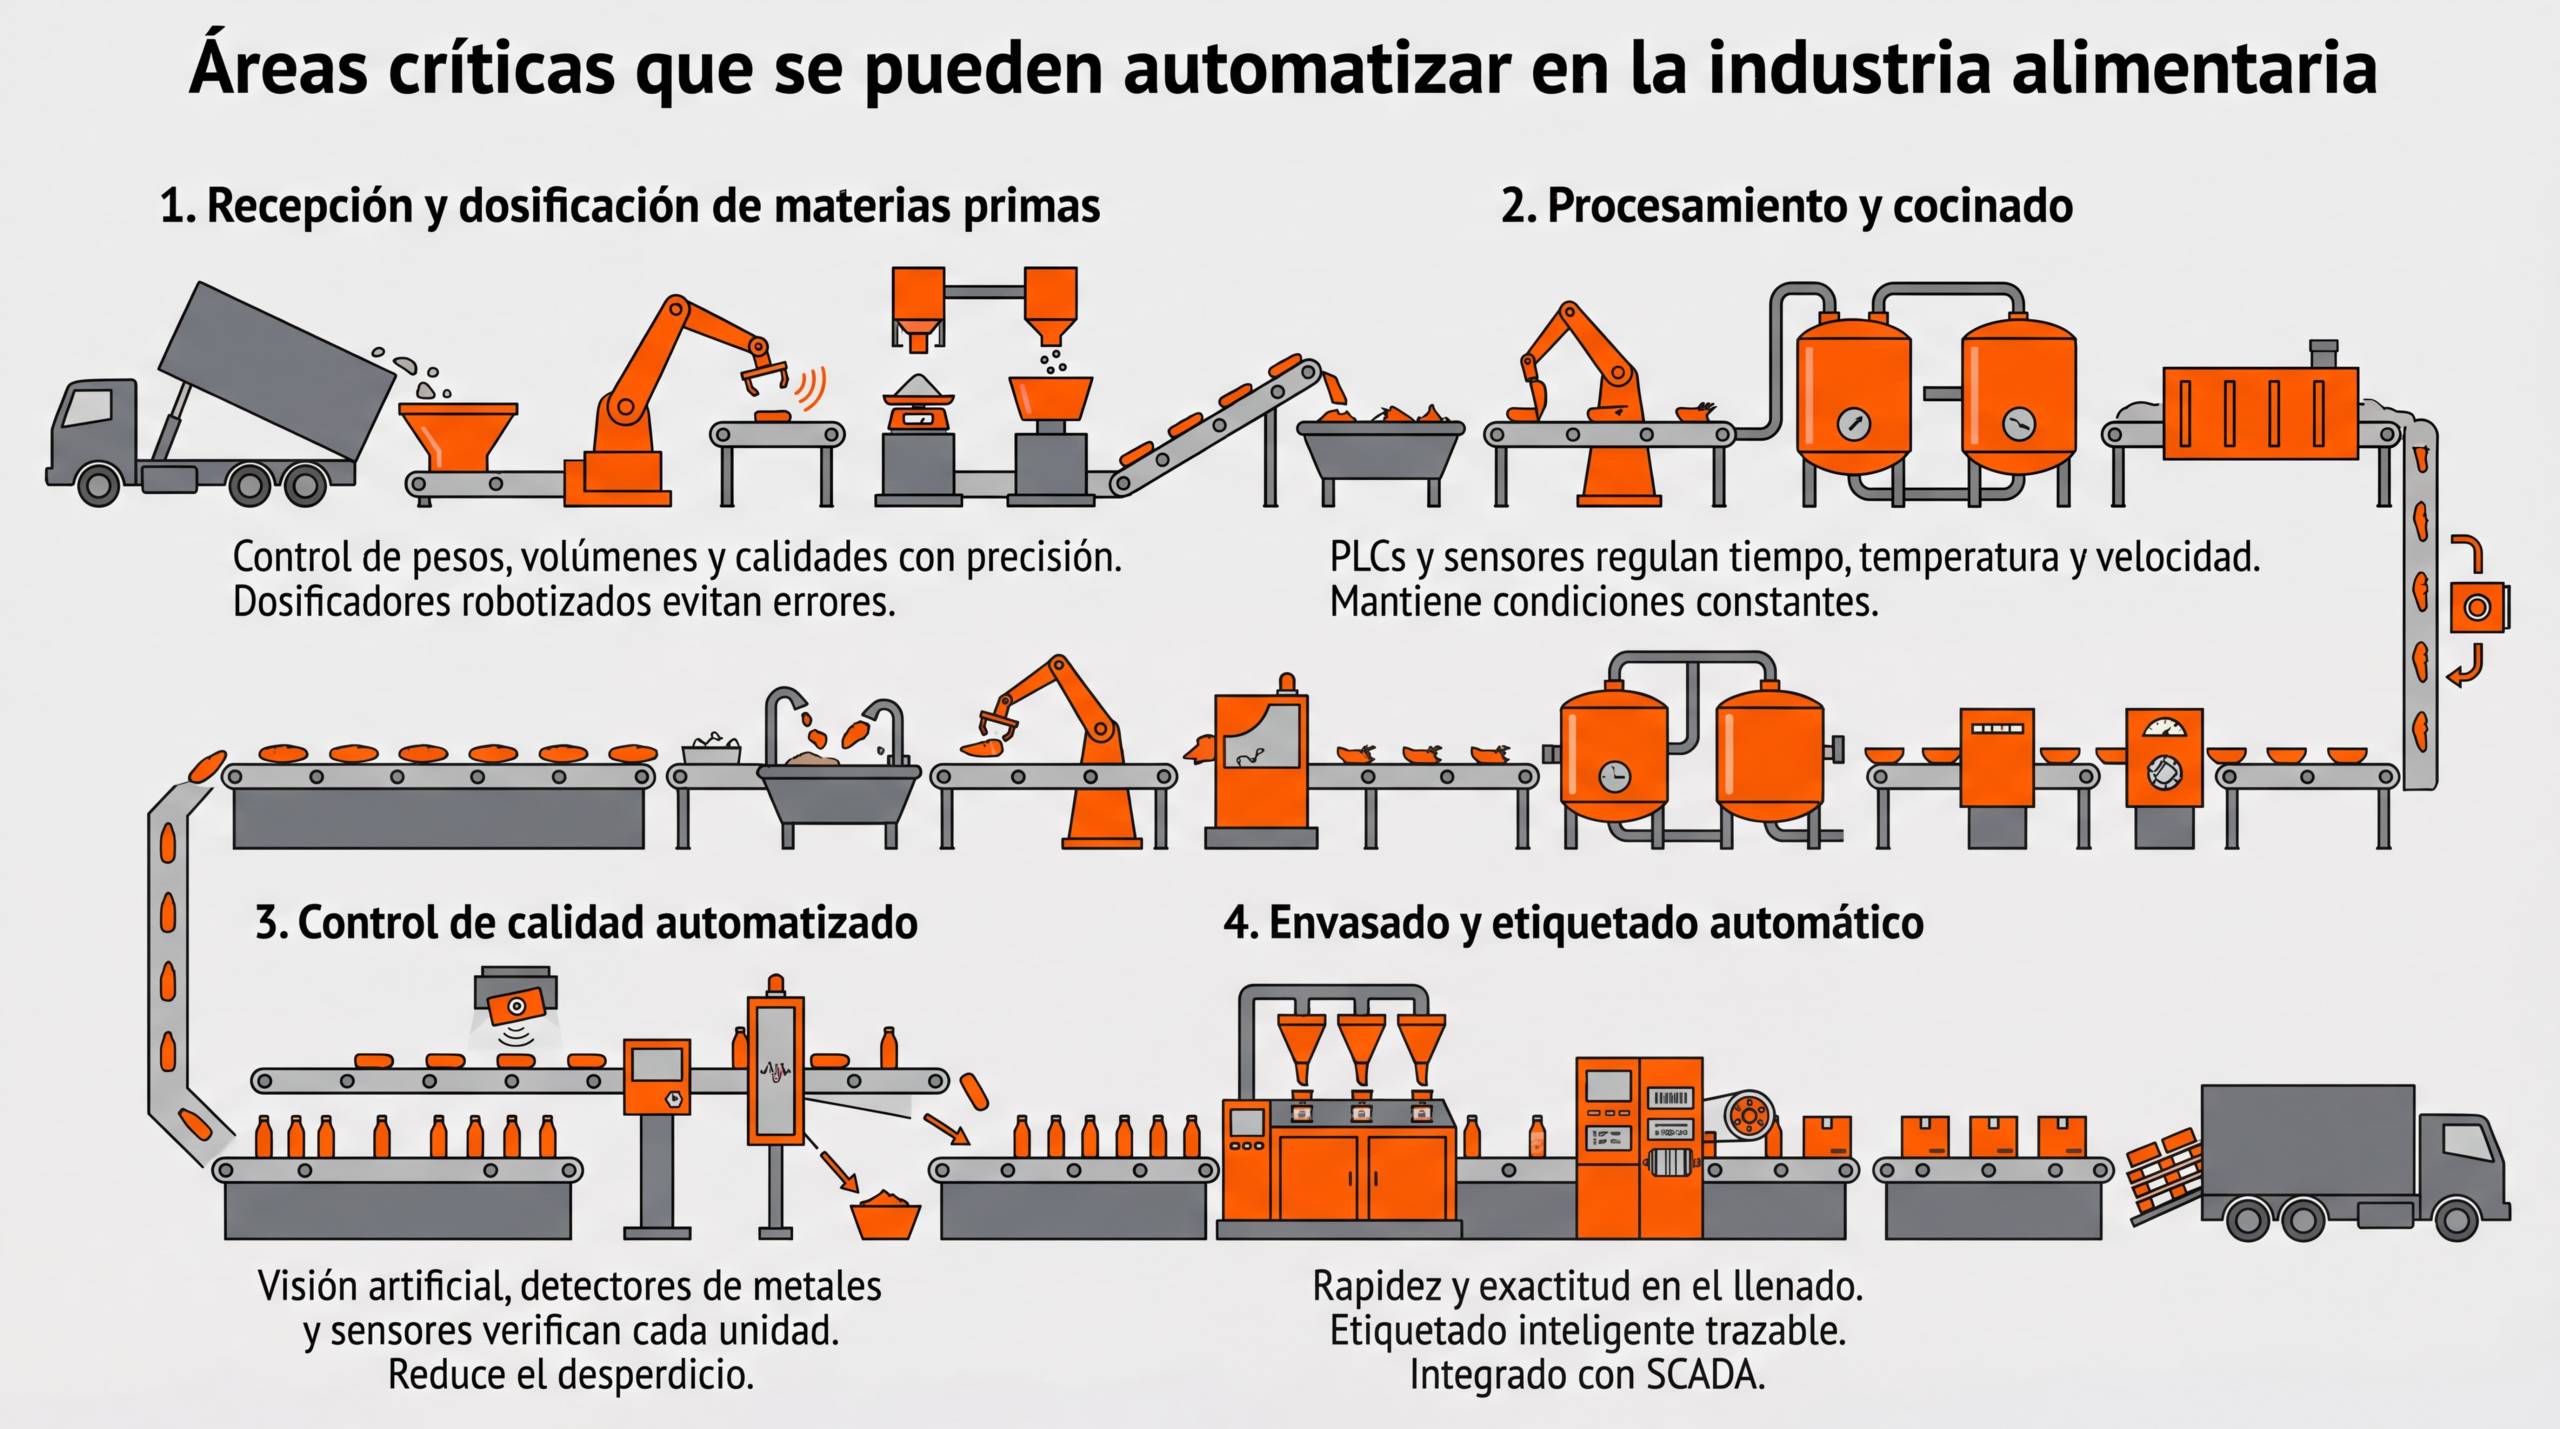
Áreas críticas que se pueden automatizar en la industria alimentaria
La automatización no se limita a una sola etapa: abarca todo el flujo de producción. A continuación, detallamos las áreas más importantes que pueden ser optimizadas mediante tecnología, desde la llegada de la materia prima hasta el envasado final del producto.
Recepción y dosificación de materias primas
Esta fase es clave para garantizar la uniformidad desde el comienzo del proceso productivo. Automatizar la recepción de materias primas permite controlar pesos, volúmenes y calidades con precisión, utilizando sensores y sistemas de control conectados a balanzas automáticas. Los dosificadores robotizados aseguran que cada ingrediente sea incorporado en proporciones exactas, evitando errores humanos y mejorando la calidad del lote final.
Procesamiento y cocinado
En esta etapa se integran múltiples operaciones críticas como el lavado, pelado, corte, mezclado, cocción y enfriado. Mediante el uso de PLCs y sensores conectados, es posible regular parámetros como tiempo, temperatura y velocidad de mezcla de manera automática. Esto permite mantener condiciones constantes en cada lote, optimizando el rendimiento y asegurando la uniformidad del producto.
Control de calidad automatizado
La inspección en línea de productos ya no requiere intervención humana. Sistemas de visión artificial permiten detectar deformaciones, colores no deseados o impurezas. Detectores de metales y sensores de peso verifican que cada unidad cumpla con los requisitos establecidos. La automatización de esta fase no solo incrementa la fiabilidad del proceso, sino que también reduce significativamente el desperdicio.
Envasado y etiquetado automático
La automatización en el envasado garantiza rapidez y exactitud en el llenado de recipientes, ya sean líquidos, granulados o sólidos. A esto se suma el etiquetado inteligente, que permite aplicar códigos de lote, fechas de caducidad y otra información crítica sin errores. Todo el proceso es trazable y puede integrarse fácilmente con sistemas SCADA para su monitoreo en tiempo real. Desde el llenado hasta el etiquetado con fecha de caducidad y lote, todo el proceso se ejecuta con precisión y alta velocidad.
Automatización de embalajes y finales de línea: el paso decisivo
El final de línea es una de las etapas más críticas y estratégicas dentro de una planta alimentaria. Automatizar esta fase permite cerrar el proceso de producción con máxima eficiencia, reduciendo tiempos, errores y riesgos operativos. A través de tecnologías especializadas, se optimiza la preparación de productos para su distribución, garantizando calidad, seguridad y trazabilidad en cada unidad despachada.
- Formado y llenado de cajas: máquinas que conforman automáticamente las cajas, agrupan los productos y los colocan según patrones definidos, asegurando rapidez y orden.
- Paletizado automático: robots diseñados para apilar cajas en palets de forma estable, precisa y en el menor tiempo posible, adaptándose a diferentes formatos de producto.
- Aplicación de film retráctil o flejado: sistemas automáticos que aseguran la carga en el palet, protegiendo los productos durante el transporte y almacenamiento.
- Transporte interno automatizado: cintas transportadoras o vehículos autónomos (AGVs) que trasladan cajas y palets dentro de la planta, desde el área de envasado hasta el almacén o los muelles de carga.
El papel de BAMA Sistemas como proveedor de soluciones de automatización industrial
En este contexto, BAMA Sistemas se posiciona como un socio tecnológico clave para las empresas del sector alimentario que desean modernizar y optimizar sus plantas. BAMA ofrece:
- Diseño e implementación de soluciones personalizadas con PLCs, SCADA, sensores y controladores industriales.
- Retrofit de instalaciones existentes, integrando nuevas tecnologías sin necesidad de reconstruir desde cero.
- Automatización de finales de línea, incluyendo paletizadores y sistemas de embalaje inteligente.
- Sistemas eléctricos y cuadros de mando adaptados a cada proceso.
Con un equipo altamente cualificado, Bama garantiza resultados medibles en productividad, eficiencia energética y seguridad operativa.
Preparar la industria alimentaria para la actualidad y el futuro
Automatizar ya no es una opción, sino un requisito para seguir siendo competitivo. El sector alimentario necesita respuestas rápidas, eficientes y seguras, y la automatización es la vía más sólida para alcanzarlas. Con socios como Bama, las empresas pueden evolucionar sin fricciones, preparándose para las exigencias del presente y los desafíos del futuro.
¿Buscas automatizar el proceso de tu planta de alimentación?
Contacta con nuestro equipo de expertos